
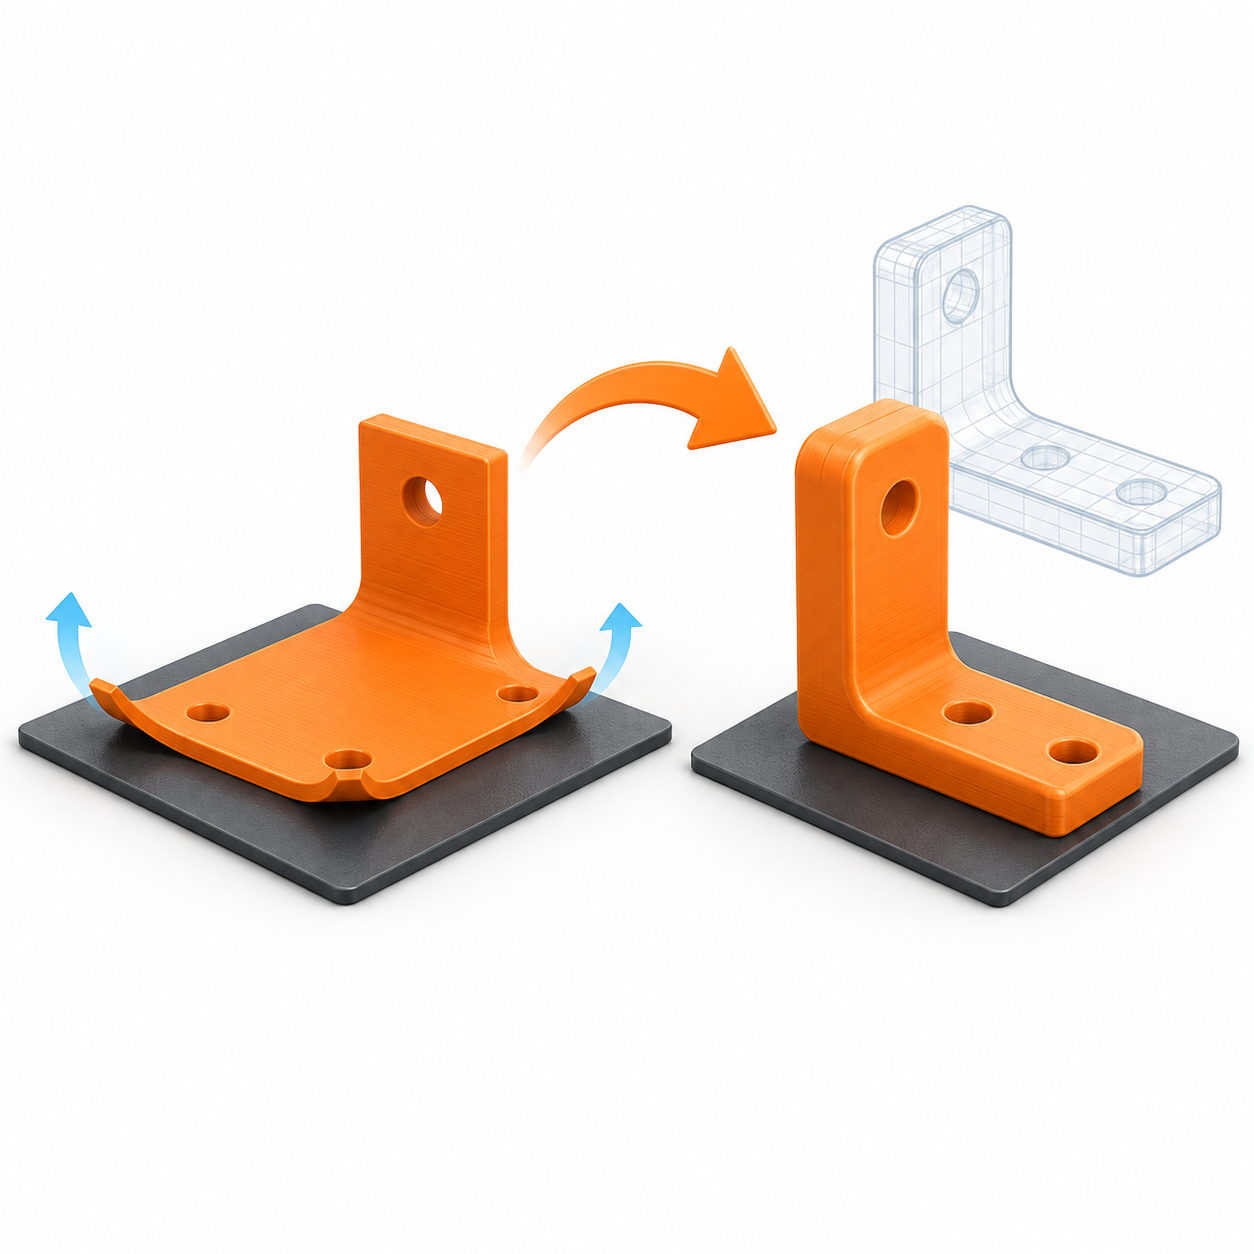
Masalah ini dikenali sebagai warping. Ia biasanya berlaku apabila plastik yang panas mula menyejuk dan mengecut. Jika pengecutan berlaku secara tidak sekata, tekanan akan menarik bahagian bawah model sehingga terangkat daripada build plate.
Warping lebih mudah berlaku pada model yang besar, rata dan mempunyai bucu tajam. Material bersuhu tinggi seperti ABS, ASA dan PC juga lebih mudah mengalami masalah ini kerana perbezaan suhu antara nozzle, model dan persekitaran lebih besar.
1. Bersihkan Build Plate
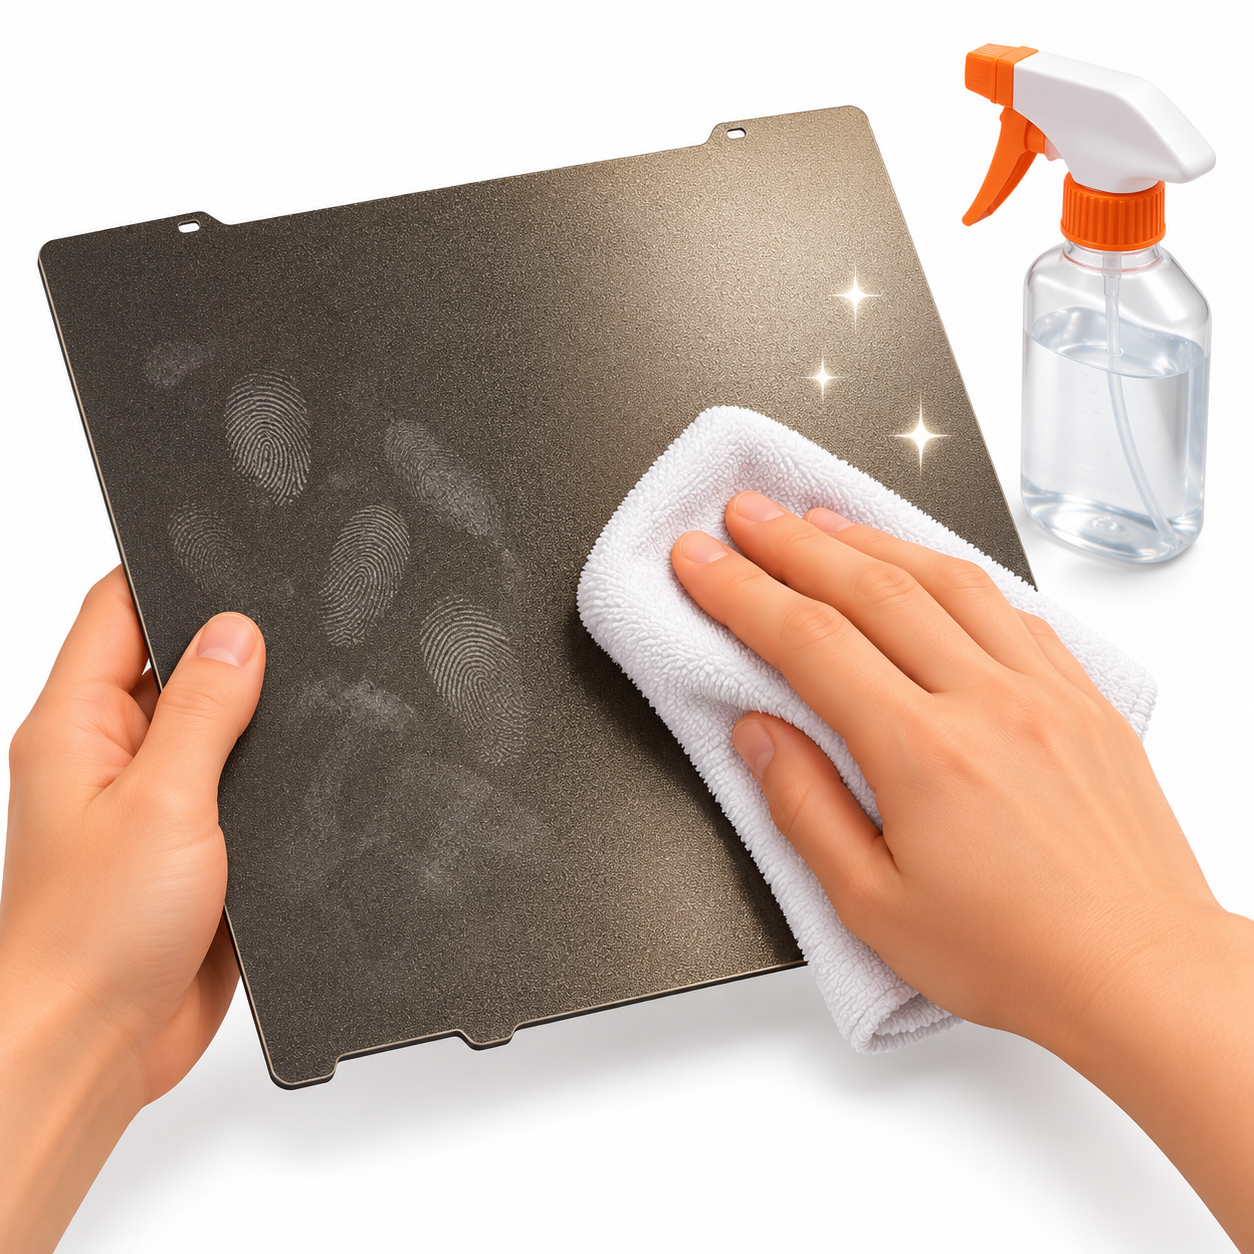
Punca paling mudah tetapi selalu terlepas pandang ialah build plate yang berminyak.
Walaupun permukaan nampak bersih, minyak daripada jari boleh mengurangkan lekatan first layer. Bersihkan build plate mengikut panduan pengeluar. Untuk permukaan yang sesuai, isopropyl alcohol atau IPA boleh digunakan bagi membersihkan minyak ringan.
Jika lekatan masih lemah, basuh plate menggunakan air suam dan sedikit sabun pencuci pinggan, kemudian keringkan sepenuhnya. Elakkan menyentuh kawasan cetakan selepas dibersihkan.
2. Periksa First Layer
First layer ialah asas kepada keseluruhan cetakan. Jika layer pertama tidak melekat dengan baik, kemungkinan model mengalami warping akan menjadi lebih tinggi.
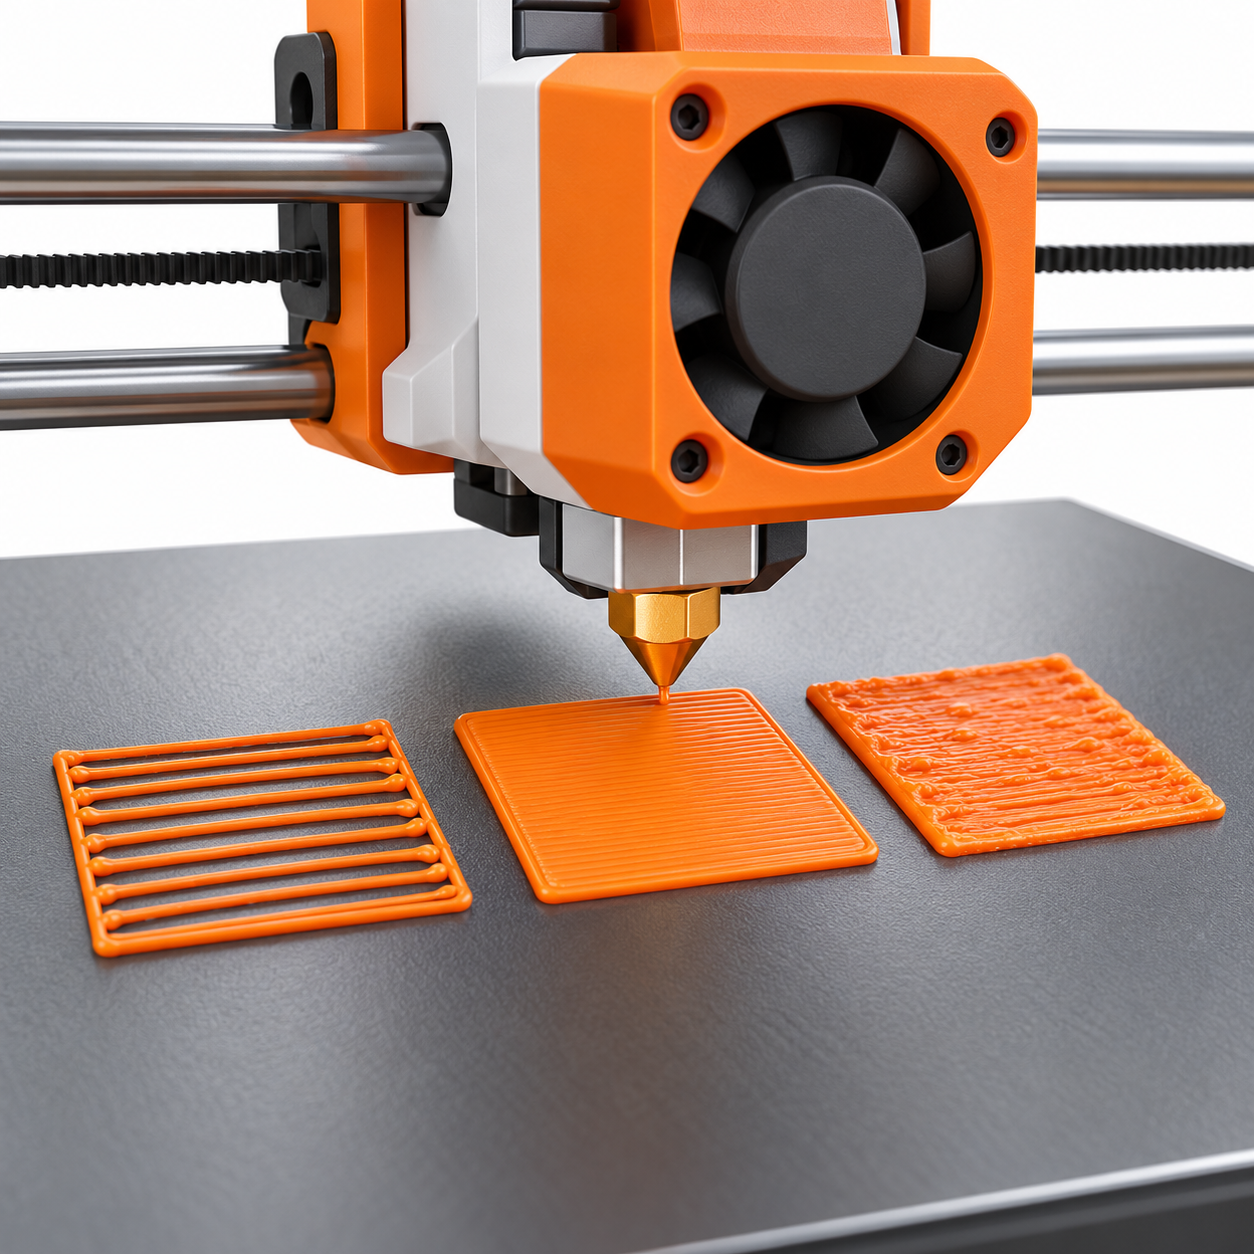
Perhatikan garisan filament pada first layer:
- Jika ada ruang antara garisan, nozzle mungkin terlalu tinggi.
- Jika filament terlalu nipis atau kasar, nozzle mungkin terlalu rapat.
- Jika garisan bercantum dengan kemas, first layer biasanya berada pada tahap yang sesuai.
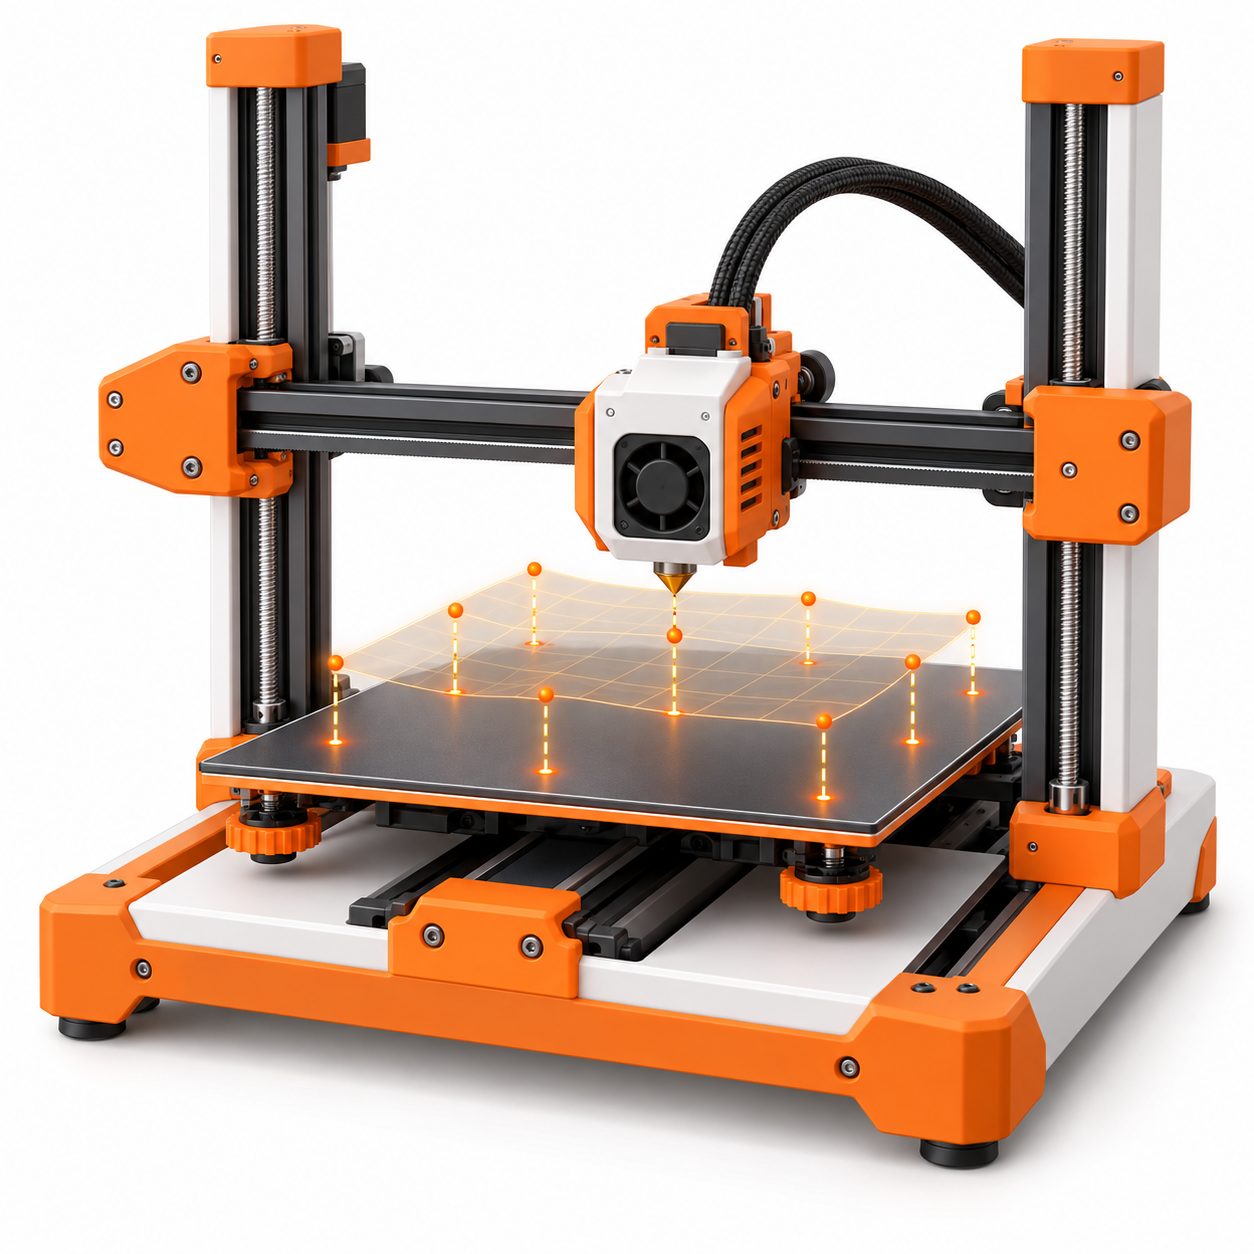
Jalankan semula proses bed levelling atau kalibrasi first layer jika diperlukan. Jangan terlalu menekan filament ke atas plate kerana sesetengah material boleh melekat terlalu kuat dan merosakkan permukaan cetakan.
3. Gunakan Suhu Bed yang Sesuai
Heated bed membantu mengekalkan suhu bahagian bawah model supaya ia tidak menyejuk terlalu cepat.
Gunakan profil yang sesuai berdasarkan jenis dan jenama filament. Jika suhu bed terlalu rendah, bahagian bawah model mungkin cepat mengecut dan terangkat. Jika terlalu tinggi pula, first layer boleh menjadi terlalu lembut atau menghasilkan elephant foot.
Mulakan dengan profil rasmi dalam slicer. Jika masih berlaku warping, ubah suhu sedikit demi sedikit dan buat ujian kecil sebelum mencetak produk penuh.
4. Tambahkan Brim
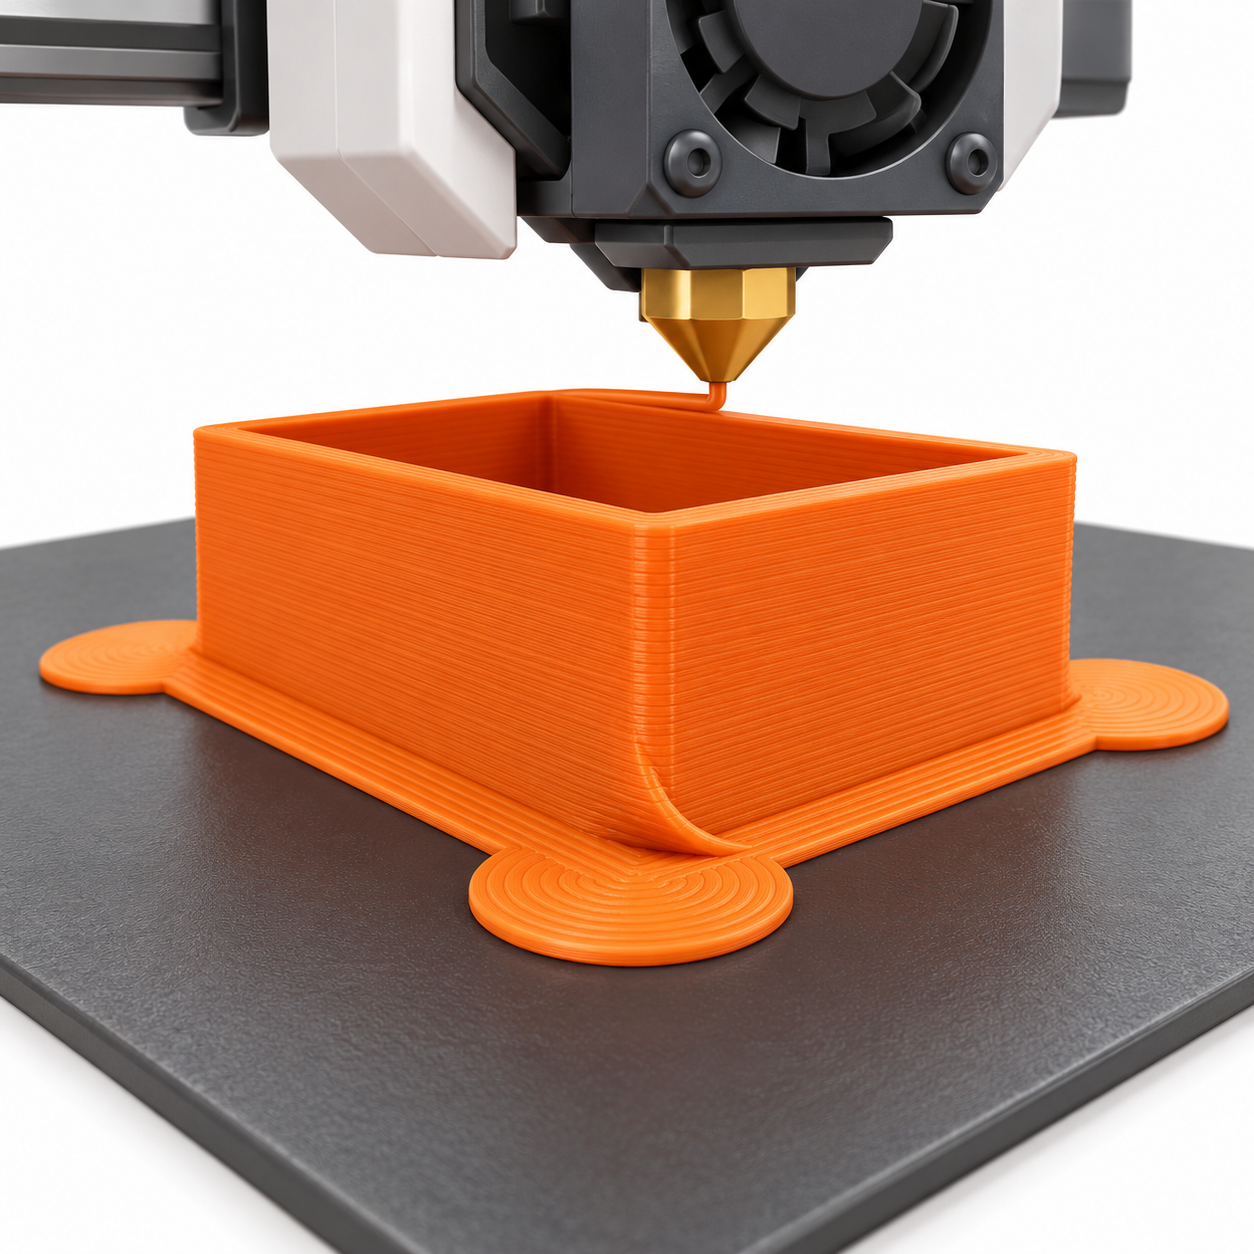
Brim ialah lapisan tambahan yang dicetak mengelilingi bahagian bawah model. Ia menambah luas permukaan yang bersentuhan dengan build plate dan membantu memegang bucu supaya tidak mudah terangkat.
Brim sesuai digunakan untuk:
- Model yang panjang dan rata
- Model dengan tapak kecil
- Produk yang mempunyai bucu tajam
- Material yang mudah mengecut
- Cetakan yang mengambil masa lama
Jika hanya satu atau dua bucu bermasalah, anda juga boleh menggunakan mouse ears, iaitu bentuk bulat nipis yang diletakkan pada bucu tertentu. Panduan Prusa turut menyarankan brim atau geometri kecil tambahan pada kawasan yang kerap terangkat.
5. Elakkan Tiupan Angin dan Perubahan Suhu
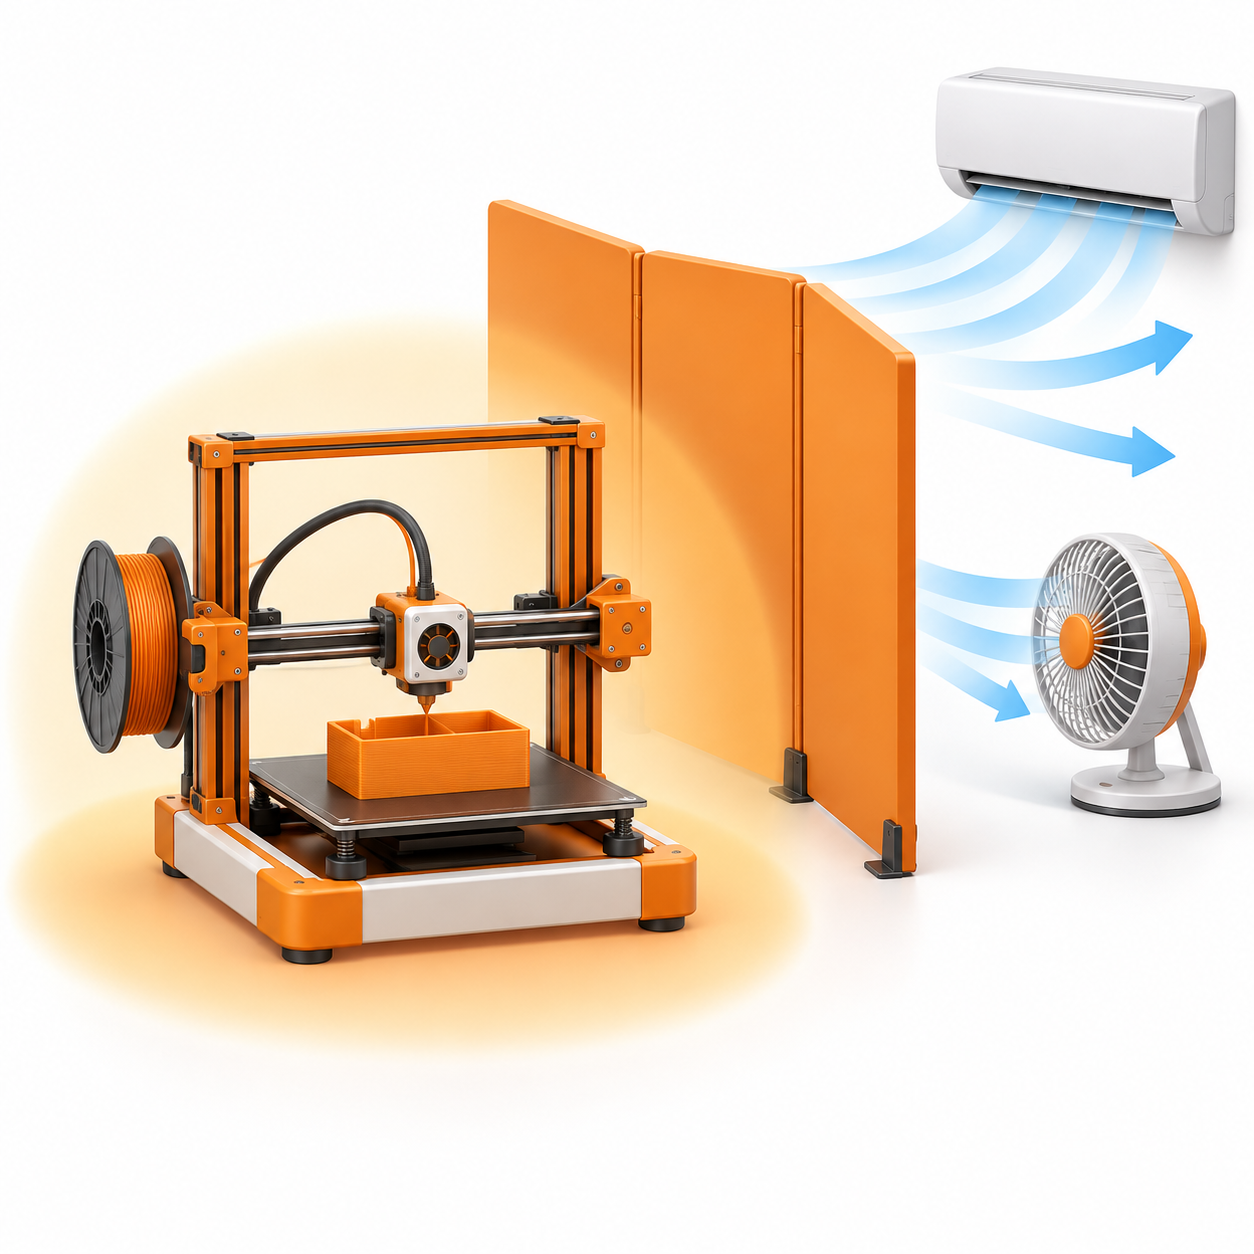
Printer yang berada berhampiran penghawa dingin, kipas, tingkap atau pintu mungkin menerima tiupan udara sejuk secara tiba-tiba.
Perubahan suhu ini boleh menyebabkan bahagian tertentu pada model menyejuk lebih cepat berbanding bahagian lain. Akibatnya, model mula mengecut secara tidak sekata dan bucu terangkat.
Alihkan printer ke kawasan dengan suhu yang lebih stabil. Untuk ABS, ASA atau PC, penggunaan enclosure sangat membantu mengekalkan suhu di sekeliling model.
Namun, enclosure tertutup tidak semestinya sesuai untuk semua material. PLA dan PETG biasanya memerlukan penyejukan yang lebih baik, jadi suhu ruang yang terlalu panas boleh menyebabkan masalah lain.
6. Laraskan Penggunaan Cooling Fan
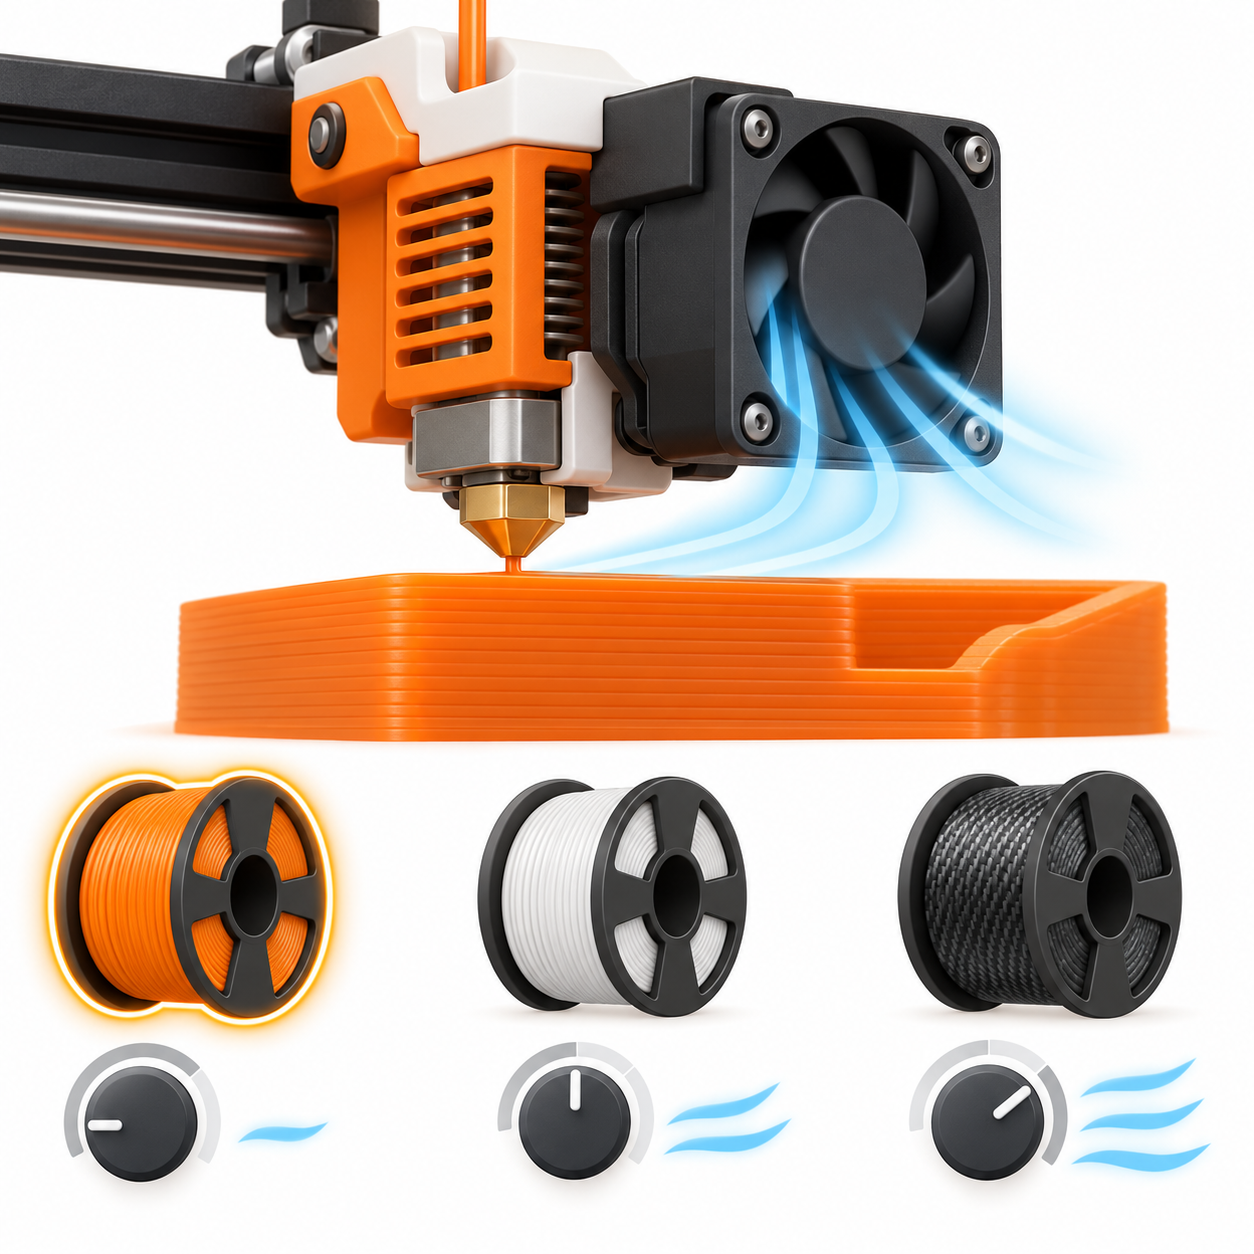
Cooling fan perlu disesuaikan mengikut material.
PLA biasanya memerlukan penyejukan yang lebih tinggi selepas beberapa layer pertama. ABS dan ASA pula lebih sensitif terhadap penyejukan berlebihan kerana ia boleh menyebabkan model mengecut terlalu cepat.
Jika warping berlaku pada keseluruhan tapak model, periksa sama ada cooling fan terlalu kuat pada peringkat awal. Jika hanya bahagian kecil atau overhang yang melengkung, sedikit penyejukan mungkin diperlukan.
Gunakan profil material sebagai titik permulaan kerana terlalu banyak atau terlalu sedikit penyejukan boleh memberikan masalah yang berbeza.
7. Kurangkan Kelajuan First Layer
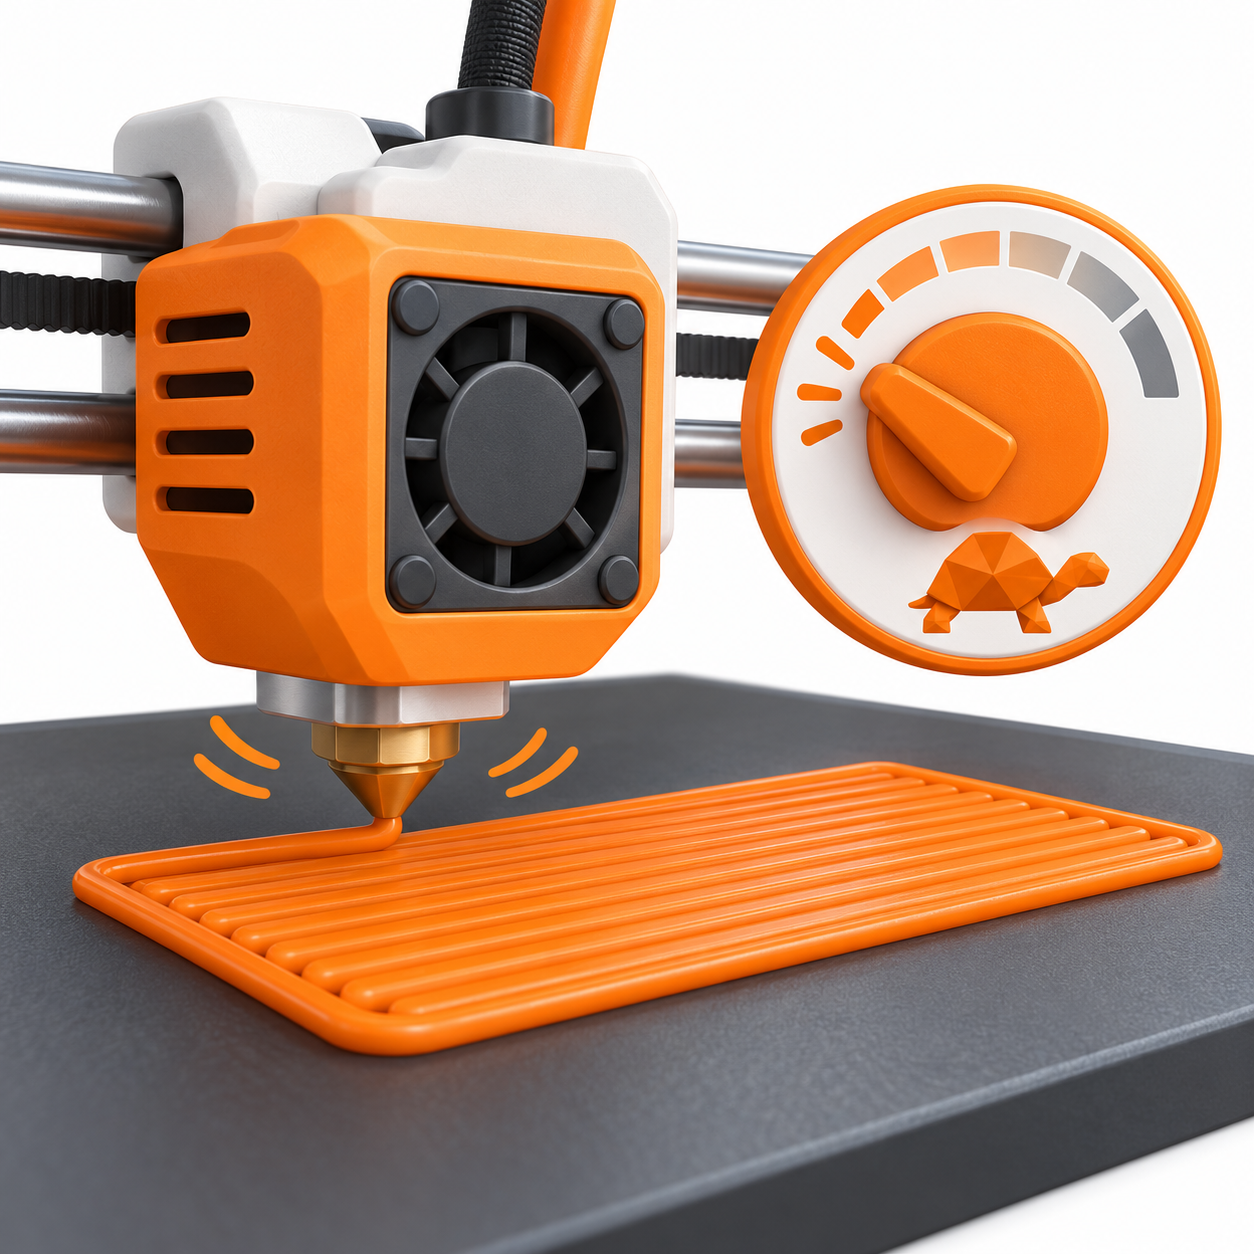
First layer yang dicetak terlalu laju mungkin tidak sempat melekat dengan baik pada build plate.
Kurangkan kelajuan first layer supaya filament mempunyai lebih banyak masa untuk melekat dan membentuk tapak yang sekata. Bagi material yang mudah warping, mengurangkan kelajuan keseluruhan cetakan juga boleh membantu model stabil dan meningkatkan ikatan antara layer.
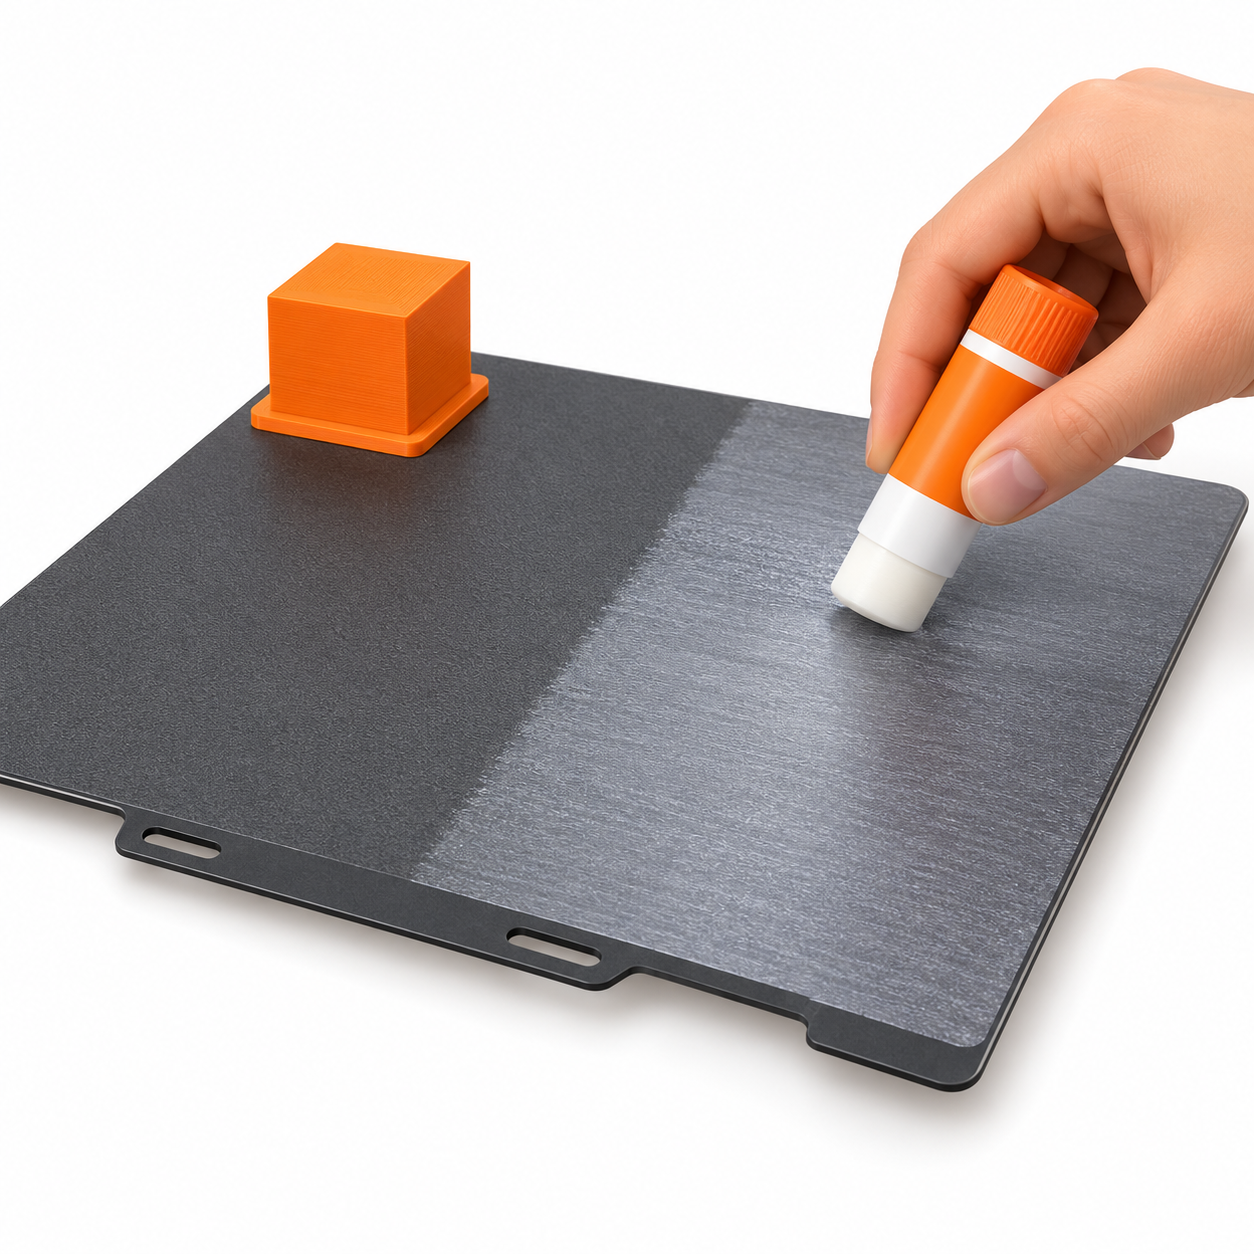
8. Gunakan Gam Jika Sesuai
Gam boleh membantu meningkatkan lekatan, tetapi ia perlu digunakan mengikut jenis build plate dan filament.
Sapukan lapisan nipis dan sekata. Jangan gunakan terlalu banyak kerana permukaan yang tidak rata boleh menjejaskan first layer.
Bagi sesetengah material seperti PETG atau PC, gam juga boleh bertindak sebagai lapisan pemisah supaya model tidak melekat terlalu kuat pada build plate. Sentiasa semak kesesuaian gam dengan permukaan plate yang digunakan.
9. Ubah Reka Bentuk atau Orientation
Kadangkala masalah warping bukan hanya disebabkan oleh printer, tetapi bentuk produk itu sendiri.
Model yang besar, padat dan mempunyai bucu tajam menghasilkan lebih banyak tekanan ketika menyejuk. Antara perubahan yang boleh dilakukan ialah:
- Bulatkan bucu menggunakan fillet.
- Elakkan tapak yang terlalu besar dan padat.
- Kurangkan infill jika tidak memerlukan kekuatan tinggi.
- Pecahkan model besar kepada beberapa komponen.
- Ubah orientation supaya kawasan sentuhan lebih sesuai.
- Tambahkan tab atau mouse ears pada bucu.
Bucu bulat biasanya kurang mudah mengalami warping berbanding bucu yang tajam. Model besar dengan infill yang terlalu padat juga boleh menghasilkan daya pengecutan yang lebih kuat.
Susunan Trubleshooting yang Disarankan
Jika model masih mengalami warping, cuba langkah berikut satu demi satu:
- Bersihkan build plate.
- Jalankan semula bed levelling.
- Periksa kualiti first layer.
- Gunakan profil filament yang betul.
- Tambahkan brim atau mouse ears.
- Kurangkan kelajuan first layer.
- Jauhkan printer daripada kipas atau penghawa dingin.
- Laraskan cooling fan mengikut material.
- Gunakan gam yang sesuai.
- Ubah orientation atau reka bentuk produk.
Elakkan menukar terlalu banyak tetapan serentak. Jika hanya satu tetapan diubah bagi setiap ujian, lebih mudah untuk mengenal pasti punca sebenar.
Penutup
Warping berlaku apabila tekanan pengecutan pada model menjadi lebih kuat daripada lekatan antara first layer dengan build plate.
Cara paling berkesan untuk mengatasinya ialah memastikan build plate bersih, first layer sempurna, suhu stabil dan tetapan material sesuai. Untuk model yang masih degil, gunakan brim, mouse ears atau ubah sedikit reka bentuk produk.
Jangan terus menaikkan suhu atau menyapu gam dengan banyak. Mulakan daripada perkara paling asas dan lakukan perubahan secara berperingkat. Selalunya, first layer yang baik dan persekitaran yang stabil sudah cukup untuk menyelesaikan sebahagian besar masalah warping.
Jangan terlepas artikel dan panduan terbaru
Dapatkan artikel, panduan dan model percuma terbaru Domechy terus ke peti masuk anda.

Ingin kongsikan pandangan anda atau membuat sebarang permintaan? Komen di bawah.